
Hatırlatma Bilgileri



Sep 04, 2026
Montaj sırasında arızalanan bir mahfaza bağlantısı nadiren kazadır. Bu, ipliğin ilk dokunuşundan çok önce alınan kararların sonucudur. Güverte ekipmanını çalıştıran veya satın alan herkes için saha performansının en güvenilir göstergesi, makinenin nasıl üretildiğidir. Bucking ünitesi üretim süreci şunları belirler: tork doğruluğu, tekrarlanabilirlik ve sonuçta ünitenin birinci sınıf bağlantıları koruyup korumadığı veya bunlara zarar verip vermediği .
Aynı zamanda mahfaza ve boru bağlantı bucking ünitesi veya vidalı makine olarak da adlandırılan bir bucking ünitesi, mahfaza, boru sistemi ve sondaj borusu üzerindeki dişli bağlantıları oluşturur ve koparır. Düzenleme sırasında, bir döndürücü bağlantıyı hızlı bir şekilde bir araya getirir ve bir hidrolik anahtar, dişlileri bu bağlantı için belirlenen değere oturtan kontrollü tork uygular. Koparma sırasında aynı makine, diş profilini bozmadan veya bozmadan bağlantıyı ayırmak için kontrollü ters tork uygular.
kelime kontrollü Endüstriyel sınıf bir makineyi basit bir elektrikli anahtardan ayıran şey budur. Makyaj torku, diş geometrisi, diş bileşiği ve servis yüklerine göre hesaplanan bir değerdir. Makine torku dar bir bant içinde tutamazsa, boru ne kadar iyi olursa olsun bağlantı sızıntı yapabilir veya delik aşağısında başarısız olabilir. Üretim sürecinin operasyonel performansla bu kadar yakından bağlantılı olmasının nedeni budur. ders çalışıyor üreticiler mekanik şok olmadan güçlü tork çıkışını nasıl elde ediyor? satın almadan önce tasarımları karşılaştırmanın pratik bir yoludur.
Takviye ünitesi imalatı disiplinli bir sırayı takip eder çünkü nihai performans, bileşen kalitesi kadar montaj kalitesine de bağlıdır. Tipik bir tesiste yapım şu sırayla ilerler:
Her aşama bir öncekinin üzerine inşa edilir. Yanlış hizalanmış bir iş mili deliği yazılımla düzeltilemez ve dengesiz bir hidrolik devre, dönüştürücü ne kadar doğru olursa olsun güvenilmez tork okumaları üretecektir.
Çerçeve, anahtarın tam reaksiyon torkunu taşır. Büyük gövde bağlantılarında, bir ünite onbinlerce newton-metre üretebilir ve çerçeve bu yük altında hafifçe esneyebilir. Sapma eşit değilse anahtar çeneleri bağlantı ekseniyle hizasını kaybeder. Kaynak, ana risk kaynağıdır çünkü artık kaynak gerilimi, işleme sonrasında çerçeveyi bozabilir. Ciddi üreticiler, her kritik eksenin bir referans geometrisini paylaşması için kaynaklı çerçevenin gerilimini azaltır, ardından makine yatak yuvalarını ve montaj yüzeylerini tek bir kurulumda kullanır.
Tork dizisi, hidrolik motordan bağlantıya giden mekanik yoldur: dişli kutusu, iş mili ve tork dönüştürücü. Dönüştürücü montajı çoğu alıcının düşündüğünden daha önemlidir. Doğrudan hat içi tork ölçümü, bağlantıya uygulanan gerçek torku yakalar; dolaylı sistemler ise torku hidrolik basınçtan çıkarır ve contalar aşındıkça ve yağ sıcaklığı değiştikçe doğruluğu kaybeder. Montaj sırasında üreticiler dişlilerin birbirine geçmesini, rulman ön yükünü ve boşluğu doğrular. Aşırı boşluk, diş teması anında tork artışlarına neden olur; bu tam olarak diş yüzeyinin en savunmasız olduğu zamandır.
Anahtar çeneleri ve döndürücü tek bir sistem olarak çalışır ve sıkma kuvvetinin ilk bağlantıdan vardiyanın sonuncusuna kadar tutarlı kalması gerekir. Makyaj sırasında çenenin kayması ısı üretir ve boru yüzeyine zarar verir. Basınç dengelemeli pompa kontrolleri, doğru boyuttaki akümülatörler ve sertleştirilmiş çene eklentileri, hidrolik sistemin ara sıra hafif işlerde kullanım yerine sürekli döngü için tasarlandığını gösterir.
Kontrol sistemi tork eğrilerini makine davranışına dönüştürür. Modern üniteler bağlantıya özel tork programlarını saklar ve tork hedefe yaklaştıkça hızı azaltarak dönüşün son derecelerini yavaş bir hızda tamamlar. Kalibrasyon sonradan akla gelen bir düşünce değil, üretim sürecinin bir parçasıdır. Tork dönüştürücü izlenebilir bir referansla doğrulanmalı ve makine bir kalibrasyon sertifikasıyla birlikte gönderilmelidir.
Son kullanıcılar, bir aktarma ünitesinin fabrikadan çıkmadan önce karşılaması gereken kabul kriterlerini nadiren görürler. Bu hedefler, bir üreticinin neyi garanti etmeye istekli olduğunu değerlendirmek için yararlı bir temel oluşturur.
| Parametre | Tipik kabul hedefi | Neden önemli? |
|---|---|---|
| Tork doğruluğu | Ayarlanan değerin ±%1'i veya daha iyisi | Bağlantıların eksik veya fazla tamamlanmasını önler |
| Mil deliği eş merkezliliği | 0,05 mm TIR veya daha az | Çeneleri bağlantı ekseniyle aynı hizada tutar |
| Tork dönüştürücü montajı | Hat içi, doğrudan ölçüm | Yağ sıcaklığına ve conta aşınmasına rağmen doğruluğu korur |
| Sıkma kuvvetinin tekrarlanabilirliği | ±%2 veya daha iyisi | Çene kaymasını ve yüzey hasarını önler |
| Döndürücü hız kontrolü | Sürünme fonksiyonlu değişken hız | Diş temasında darbe yüklerini önler |
| Hidrolik sızıntı derecesi | Nominal basınçta harici sızıntı yok | Kararlı tork ve güvenli çalışma sağlar |
Bu değerler evrensel bir spesifikasyondan ziyade faydalı bir temeldir ancak disiplinli üretim hedeflerinin neye benzediğini gösterirler. Bunları karşılayan bir birim, tutarlı sonuçlarla tekrarlanan yap-boz döngülerinin üstesinden gelir. Sahada sürtünme, bağlantı sızıntıları ve erken diş aşınması olarak ortaya çıkmayacak bir ünite.
Teslimattan önce, bir itme ünitesinin gerçek iş döngüsünü yansıtan fabrika kabul testinden geçmesi gerekir. Hidrolik sistem basınç testine tabi tutulur, anahtar tam nominal torkta çalıştırılır ve tork doğruluğu çalışma aralığı boyunca birçok noktada kontrol edilir. Muhafaza ve boru bağlantıları API 5CT ve API 5B gibi standartların kapsamına girdiğinden, birçok tedarikçinin ekipmanlarının bu standartların gerektirdiği tork değerlerini ve diş formlarını karşıladığını da göstermesi gerekir.
Sadece broşür değil, kalibrasyon sertifikası ve fabrika kabul raporunu da isteyin. Bir üretici tork izlenebilirliğini belgeleyemediğinde saha performansı bir kumar haline gelir. Düzenleyici tarafa daha derin bir bakış için, API 5CT bucking torna uyumluluk gereksinimleri Spesifikasyonunuzu tamamlamadan önce.
Kısayol üretmenin sonuçları öngörülebilir yerlerde ortaya çıkıyor:
İyi bir üretim sürecinin en görünür işareti sıkıcı öngörülebilirliktir: aynı tork, aynı hız eğrisi ve her bağlantıda aynı sonuç.
Üretim sürecini anlamak, bir satın alma siparişini imzalamadan önce doğru soruları sormayı kolaylaştırır:
Ekipman seviyesinde, muhafaza ve boru işleri için pratik bir seçenek, petrol sahası boru işlemesinde kontrollü tamamlama ve koparma torku için tasarlanmış olan muhafaza ve borular için TYSKNKJ-100 serisi bucking ünitesidir.
Tam bir bağlantı tesisinde, yukarı yöndeki diş açma işlemi için bir petrol borusu işleme tornasının, bağlama ünitesi bağlantıyı görmeden önce diş geometrisini tolerans dahilinde tutması gerekir. Makinelerin ötesinde, işleme, parçalama ve denetimi tek bir akışta birleştiren bir akıllı üretim hattı, tek bir iyi makinenin çözemeyeceği darboğazları önler.
Takviye ünitesi üretim süreci bir parça listesi değildir; hizalama, tork, kalibrasyon ve doğrulama ile ilgili kontrollü kararların bir dizisidir. Bu kararları anlayan alıcılar, birinci sınıf bağlantıları koruyan bir makine ile bunlara sessizce zarar veren bir makine arasındaki farkı anlayabilir. Bu fark ulaştığı her iplikte, her bağlantıda ve her kuyuda kendini gösterir.
İlgili Ürünler
 Modeli:TYSK-630T Matkap borusu, eklem ve kuplaj torna
Makine, işlenen parçaların katı endüstri standartlarını karşıladığından emin olmak için istikrarlı işleme doğruluğuna ve esnek programlama işlevlerine sahip bir FANUC CNC sistemini benimser. Yüksek tork ve ağır yük tasarımı, uzun süreli sürekli çalışmanın üstesinden gelebilir ve güçlü bir dayanıklılığa sahiptir.
 Modeli:TYSK-1355 Yağ borusu işleme tornası
Makine, işlenen parçaların katı endüstri standartlarını karşıladığından emin olmak için istikrarlı işleme doğruluğuna ve esnek programlama işlevlerine sahip bir FANUC CNC sistemini benimser. Yüksek tork ve ağır yük tasarımı, uzun süreli sürekli çalışmanın üstesinden gelebilir ve güçlü bir dayanıklılığa sahiptir.
 Modeli:TYSK-XQJ-550 Orta ve büyük PTFE film kayma makinesi
Maksimum çapı 550 mm ve maksimum uzunluğu 1000 mm olan işlenmemiş parçaları işlemek için tasarlanmıştır. Kullanıcıların ihtiyaçlarına göre de özelleştirebiliriz. CNC ile kolay değişim hızı ve kalınlığı.
 Seri:TYSK-NKJ Vidalı makine/gövde ve boru kuplajı
Makine bir hidrolik motor, mekanik yüzer mekanizma ve gerçek zamanlı tork algılama kullanır, malzeme bükülmesine uyum sağlar ve malzemenin deformasyonunu önler. Yardımcı makineler yarı otomasyona yardımcı olacak şekilde yapılandırılmıştır.
 Uzun, ağır malzeme çözümleri Boru ipliği için otomatik yükleme ve boşaltma mekanizması
Özel esnek destek modu, iş parçası bükülmesinin işleme üzerindeki etkisini etkili bir şekilde azaltabilir ve verimi artırabilir. Boru diş açma torna tezgahımızla tam olarak eşleşir.
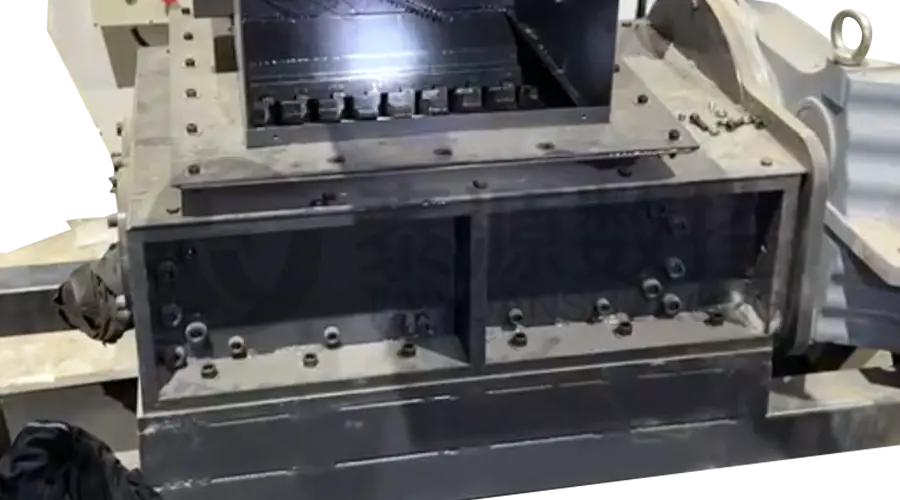 Modüler Demir Talaş Kırıcı Çip için yüksek mukavemetli kırıcı
Bıçaklar yüksek mukavemetli malzemelerden yapılmıştır ve topaklanan demir talaşlarını kırmak için talaş çıkarıcının çıkışına makul bir şekilde yerleştirilmiştir. Geri dönme riskini azaltın ve atık çerçeve kullanımını iyileştirin.
 Seri:TYSK-HB Yarı otomatik aşınmaya dayanıklı bant kaynakçı
ARNCO 100XT, 200XT, 300XT için geçerlidir. φ1.2-2.0 özlü veya masif tel yüzey kaynağını destekler. Tek tabanca püskürtme kaynağı ve çift tabanca püskürtme kaynağı ile iki şekilde donatılabilir. PLC veya CNC sistem kontrolünü destekleyin.
