
Hatırlatma Bilgileri



Sep 16, 2026
Tutarlı, doğru tork sağlayan bir itme ünitesi, yıllarca kuyu içi servise dayanabilen bir bağlantı ile ilk tamamlama çalışmasından sonra arızalanan bir bağlantı arasındaki farktır. Muhafaza veya boru bağlantıları çok az torkla yapıldığında, omuz asla düzgün bir şekilde sızdırmaz hale gelmez ve bağlantı, döngüsel yükleme altında gevşeyebilir. Tork çok yüksek olduğunda diş kökleri aşırı gerilime maruz kalabilir, sızdırmazlık yüzeyi aşınabilir veya kaplin çökebilir. Kalite odaklı bir itme ünitesi üreticisinin, parça işlemeden fabrika kabul testlerine kadar yaptığı her şey, bu dengeyi korumaya kadar uzanır.
Tork doğruluğu bir itme ünitesinin en kritik çıktısıdır ve bir üreticinin kalitesini kanıtladığı ilk yerdir. Bir ünite sağlam bir çerçeveye, pürüzsüz hidroliğe ve temiz bir kontrol arayüzüne sahip olabilir, ancak rapor ettiği tork bağlantıda fiilen uygulanan torkla eşleşmiyorsa ekipman amaca uygun değildir.
İyi itme ünitesi tasarımları, tork reaksiyon yoluna monte edilmiş yük hücreleri veya gerinim ölçer transdüserleri ile torku doğrudan ölçer. Hidrolik basınçtan torku çıkarmak daha basit ve ucuzdur, ancak hidrolik sürtünme, conta aşınması ve sıcaklık değişiklikleri basınç-tork dönüşümünün sapmasına neden olur. Doğruluğu önemseyen bir üretici, doğrudan algılamayı belirler ve dönüştürücünün yalnızca gerçek reaksiyon torkunu göreceği şekilde mekanik yolu tasarlar.
Doğru bir sensör bile yalnızca kontrol sistemi ona göre hareket edebildiğinde faydalıdır. Kapalı döngü kontrolü, canlı tork okumasını hedefle karşılaştırır ve hidrolik akışını neredeyse gerçek zamanlı olarak ayarlayarak sürücüyü aşmadan doğru değerde durdurur. Kalite doğrulaması için üreticiler tekrarlanabilirlik denemeleri yürütüyor; tipik bir kabul hedefi, tork ayar noktasını belirli bir aralıkta tutmaktır. ± yüzde 1 birbirini takip eden birçok döngü boyunca. Ünite kendi tork çıkışını tüm çalışma vardiyası boyunca tekrarlayamazsa, uzun bir üretim sürecinde birinci sınıf bağlantıları korumayacaktır.
Bu stabiliteyi sağlayan tasarım seçenekleri, vidalı tip kasa ve boru bağlantısı sabitleme ünitesinde görülebilir: sağlam bir tork kafası, hassas şekilde işlenmiş sıkıştırma yüzeyleri ve çalışma aralığı boyunca basınç tepkisini tutarlı tutan bir hidrolik devre.
Standartlar ve uyumluluk, kaliteli bir ayıklama ünitesinin hem tasarımını hem de dokümantasyonunu şekillendirir. API 5CT, bağlantı performansı gereklilikleri de dahil olmak üzere kasa ve boru gövdesini kapsarken API 5B, diş elemanlarını, ölçümleri ve boyutsal denetimi yönetir. Petrol sahası boru hizmeti için ekipman üreten bir üretici, birimlerini bu belgeler etrafında tasarlar; pazarlama dili olarak değil, mühendislik girdisi olarak. Kontrol sistemi her bağlantı tipi için farklı tork ve dönüş pencerelerini kabul etmelidir. Kelepçe sistemi boru gövdesine veya kapline zarar vermeden kavramalıdır. Veri çıktısı, API uygulamasının işletme tesisinden beklediği kayıt tutmayı desteklemelidir.
Güvenilir üreticiler, API belgelerinin ötesinde ISO 9001 kalite yönetim sistemlerine sahiptir ve tork sensörlerini ISO/IEC 17025 uygulamalarına uygun olarak kalibre etmektedir. Ayrıca alıcının inceleyebileceği belgeleri de yayınlarlar: kalibrasyon sertifikaları, yapısal bileşenler için malzeme sertifikaları ve önerilen yeniden kalibrasyon aralıklarını belirten bir kılavuz. Bu disiplinin pratik tarafı ayrıntılı olarak anlatılmıştır. Torna tezgahlarının bükülmesi için API 5CT uyumluluk gereksinimleri Sertifikalı bir tesisin kendi uyumluluğunu desteklemek için tedarikçilerin hangi ekipmanı sağlaması gerektiğini ana hatlarıyla belirtir.
Bir itme ünitesi ağır bir anahtar değil, hassas bir montajdır. Tork başlığı, aynası, sıkma kalıpları ve çerçeve elemanları gerçek toleranslara sahip işlenmiş bileşenlerdir. Üretici bu toleransları tutturamazsa, ünite sensörde torku doğru şekilde gösterecek, ancak kalıpların kaplini kavradığı arayüzde tutarsız bir şekilde gösterecektir.
Tork başlığı çenelerinin paralel kapanmasını göz önünde bulundurun. Kafanın iki yarısı düzgün bir şekilde kapanmazsa kalıp temas basıncı çevre etrafında değişir ve bağlantı, oluşturma sırasında bozulabilir. Ayna merkezi ile bağlantı ekseni arasındaki eşmerkezliliği göz önünde bulundurun. Bunlar kapalıysa, ünite saf torkun üzerine bükme yükü uygular. Tork ekranında hiçbir hata görünmüyor.
Bu nedenle en güçlü itme ünitesi üreticileri aynı zamanda takım tezgahı imalatçılarıdır. Bir üretici kendi bileşenlerini hassas CNC boru diş açma tezgahlarında tasarlayıp işlediğinde, ham dökümden son montaja kadar tüm tolerans zincirini kontrol eder. Aynı zamanda doğrudan üretim bilgisi de taşır: Torna tezgahlarının çözmesi gereken sorunların aynıları (diş kanadı hasarı, kelepçeleme distorsiyonu, salgı), bir bağlama ünitesinin bitmiş bağlantılarda yaratmaktan kaçınması gereken sorunlardır.
Bir itme ünitesinin kalitesine üç kontrollü süreçte karar verilir: montaj, kalibrasyon ve fabrika kabul testi. Her biri alıcı tarafından doğrulanabilir.
Hidrolik güç ünitesi makinenin kasıdır. Sevkiyattan önce üreticiler tüm devreyi maksimum çalışma basıncının yüzde 10 ila 20 üzerinde basınç testinden geçirir ve her bağlantıyı sızıntı açısından inceler. Pompa çıkışı ve tahliye vanası ayarları, ünitenin sistemin belirlediğinden daha fazla tork sağlayamayacağı şekilde ayarlanır ve kilitlenir.
Her bir tork dönüştürücüsü, sertifikalı bir referans tork dönüştürücüsüne veya kalibre edilmiş tork anahtarına karşı yüklenir ve elde edilen kalibrasyon eğrisi, makine kontrolöründe saklanır. Kalibrasyon sertifikası, kılavuzdaki bir satır değil, bağımsız bir belgedir. Referans cihazın kendi sertifika numarasını, kalibrasyon tarihini ve çeşitli tork noktalarında ölçülen değerleri içerir.
En ikna edici kalite kanıtı canlı bir testtir. Üreticiler, her bağlantı için tork-dönüş eğrilerini kaydederek, nominal torkta tam tamamlama ve sökme döngüleri boyunca gerçek kasa veya boru numunelerini çalıştırır. İyi bir test protokolünde, üreticinin kalite denetçisi görüntülenen değerlerin referans okumalarla eşleştiğini, ünitenin hedef torka aşmadan ulaştığını ve tamamlanan bağlantının mesafe veya konum gibi beklenen boyutsal değerleri karşıladığını doğrular. Kendi kabul prosedürlerini denetleyen tesis mühendisleri, Güçlü tork çıkışının teknik prensipleri ve uygulama avantajları .
Bir döngü, bir birimin çalışabileceğini kanıtlar. Yüz döngü, güvenilebileceğini kanıtlıyor. Kaliteli üreticiler, tam nominal torktaki döngüler de dahil olmak üzere üretim görevini simüle eden dayanıklılık testleri yürütür ve hidrolik sistem ısındıkça tork çıkışının nasıl geliştiğini göstermek için verileri toplar.
Tipik bir doğrulama programı şuna benzer:
| Doğrulama öğesi | Tipik uygulama | Neyi kanıtlıyor |
|---|---|---|
| Tork sensörü kalibrasyonu | Yük hücresi, sertifikalı bir referans tork dönüştürücüsüne göre çeşitli noktalarda kontrol edildi | Görüntülenen tork değerinin doğruluğu |
| Hidrolik basınç testi | Tam basınçlı ıslatma artı %110 aşırı yük çalışması; görsel sızıntı kontrolü | Sistem bütünlüğü ve basınç kararlılığı |
| Tam yükte makyaj testi | API muhafazasının veya boru sistemi numunelerinin nominal torkta hazırlanması ve kırılması | Uçtan uca işlevsel performans |
| Tekrarlanabilirlik çalışması | Verilerin günlüğe kaydedildiği aynı tork hedefinde 50 ila 100 ardışık döngü | Yük altında stabilite ve kayma davranışı |
Bu çalışmaların sonuçları yalnızca üreticinin dahili kullanımına yönelik değildir. Bir alıcı, zaman damgalı tork-dönüş eğrilerini içeren bir fabrika kabul raporu aldığında, ünitenin kapasitesi hakkında somut bir kanıta ve ünitenin sahada devreye alındıktan sonra değerlendirileceği bir kıyaslamaya sahip olur.
Kalite, ünitenin fabrikadan çıkmasıyla sona ermez. Deliğe giden her bağlantı için kalıcı bir kayıt oluşturmak amacıyla bir yedekleme ünitesi kullanılır ve üreticinin kontrol sistemi tasarımı bu kaydın ne kadar güvenilir olduğunu belirler.
Modern üniteler her bağlantı için torku, dönüşleri ve zamanı kaydeder. Her sonucu programlanmış pencerelerle karşılaştırırlar, aralık dışı değerleri işaretlerler ve operatör sorunu kabul edene kadar daha fazla çalışmayı kilitlerler. Sistem, bağlantıyı kimin çalıştırdığını, hangi bağlantı tipinin seçildiğini ve hangi makinede olduğunu tanımlar. Bu bağlantı başına geçmiş, bir sondaj operatörünün veya boru sahasının kuyu sahasına giden bir dizi kalite dokümantasyonu için tam olarak ihtiyaç duyduğu şeydir.
Yüksek verimli operasyonlarda, itme ünitesi, diş açma, inceleme ve kaplin düzeneğini de içeren daha büyük bir zincirdeki bir istasyondur. Üreticiler aynı veri disiplinini kaplin akıllı üretim hattına entegre ettiğinde, aktarma istasyonundan gelen tork ve konum verileri, kaplinin seri numarasına bağlanarak işlemeden son düzenlemeye kadar tek bir izlenebilir kayıt elde edilebilir.
Bir tesviye ünitesi satın almayı taahhüt etmeden önce, talepleri kısa bir denetimle doğrulayın. Tork transdüserleri için kalibrasyon sertifikaları isteyin ve bunların izlenebilir standartlara ve güncel tarihlere referans verip vermediğini kontrol edin. Genel bir broşürden değil, size sunulan üniteden fabrika kabul protokolünü ve gerçek test verilerini isteyin. Mümkünse, yük altında çalışan üniteyi gerçek bir bağlantı örneğinde görün.
Üretim zeminini inceleyin. Ünitenin bileşenlerini yapmak için kullanılan takım tezgahları ünitenin vaat ettiği toleransları sağlıyor mu? Kendi kritik parçaları için tutarsız dış kaynaklı işlemeye güvenen bir üretici, kaliteyi kontrol etmekte zorlanır.
Son olarak satış sonrası yeteneğinizi tartın. Bir itme ünitesi periyodik olarak yeniden kalibrasyona, hidrolik sistem için yedek parçalara ve ünite arızalandığında hızlı servise ihtiyaç duyar. Üreticinin teknik ve lojistik desteği, satın alma kalitesinin bir parçasıdır. Ekipmanları karşılaştırmaya yönelik yapılandırılmış bir yaklaşım için, itme ünitesi seçim kılavuzu karar vermeden önce karşılaştırılacak temel parametreleri kapsar.
Bir tesviye ünitesinde kalite, tek bir özellik veya duvardaki bir sertifika değildir. Tork ölçüm doğruluğu, kalibrasyon disiplini, standartlara uygunluk, ünitenin kendi parçalarının hassas işlenmesi, kontrollü montaj, gerçek durum testi ve veri izlenebilirliğinin toplamıdır. Yedi katmanın tümünü beyanlarla değil, belgelerle ve canlı testlerle gösterebilen bir üretici, müşterilerine bir ayırma ünitesinin sunması gereken tek şeyi verir: her bağlantının tam olarak tasarlandığı gibi yapıldığından emin olun .
İlgili Ürünler
 Modeli:TYSK-630T Matkap borusu, eklem ve kuplaj torna
Makine, işlenen parçaların katı endüstri standartlarını karşıladığından emin olmak için istikrarlı işleme doğruluğuna ve esnek programlama işlevlerine sahip bir FANUC CNC sistemini benimser. Yüksek tork ve ağır yük tasarımı, uzun süreli sürekli çalışmanın üstesinden gelebilir ve güçlü bir dayanıklılığa sahiptir.
 Modeli:TYSK-1355 Yağ borusu işleme tornası
Makine, işlenen parçaların katı endüstri standartlarını karşıladığından emin olmak için istikrarlı işleme doğruluğuna ve esnek programlama işlevlerine sahip bir FANUC CNC sistemini benimser. Yüksek tork ve ağır yük tasarımı, uzun süreli sürekli çalışmanın üstesinden gelebilir ve güçlü bir dayanıklılığa sahiptir.
 Modeli:TYSK-XQJ-550 Orta ve büyük PTFE film kayma makinesi
Maksimum çapı 550 mm ve maksimum uzunluğu 1000 mm olan işlenmemiş parçaları işlemek için tasarlanmıştır. Kullanıcıların ihtiyaçlarına göre de özelleştirebiliriz. CNC ile kolay değişim hızı ve kalınlığı.
Seri:TYSK-NKJ Vidalı makine/gövde ve boru kuplajı
Makine bir hidrolik motor, mekanik yüzer mekanizma ve gerçek zamanlı tork algılama kullanır, malzeme bükülmesine uyum sağlar ve malzemenin deformasyonunu önler. Yardımcı makineler yarı otomasyona yardımcı olacak şekilde yapılandırılmıştır.
 Uzun, ağır malzeme çözümleri Boru ipliği için otomatik yükleme ve boşaltma mekanizması
Özel esnek destek modu, iş parçası bükülmesinin işleme üzerindeki etkisini etkili bir şekilde azaltabilir ve verimi artırabilir. Boru diş açma torna tezgahımızla tam olarak eşleşir.
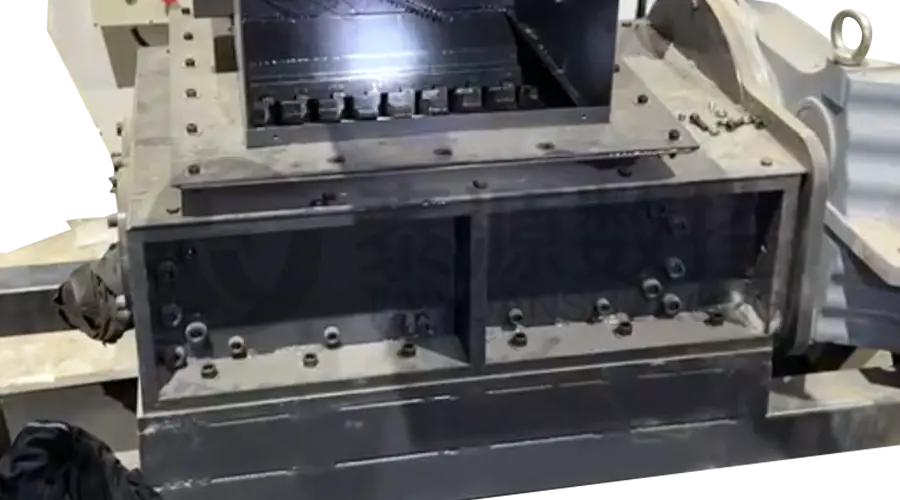 Modüler Demir Talaş Kırıcı Çip için yüksek mukavemetli kırıcı
Bıçaklar yüksek mukavemetli malzemelerden yapılmıştır ve topaklanan demir talaşlarını kırmak için talaş çıkarıcının çıkışına makul bir şekilde yerleştirilmiştir. Geri dönme riskini azaltın ve atık çerçeve kullanımını iyileştirin.
 Seri:TYSK-HB Yarı otomatik aşınmaya dayanıklı bant kaynakçı
ARNCO 100XT, 200XT, 300XT için geçerlidir. φ1.2-2.0 özlü veya masif tel yüzey kaynağını destekler. Tek tabanca püskürtme kaynağı ve çift tabanca püskürtme kaynağı ile iki şekilde donatılabilir. PLC veya CNC sistem kontrolünü destekleyin.
