
Hatırlatma Bilgileri



Sep 09, 2026
Bazen kaplin bucking makinesi veya vidalı makine olarak adlandırılan bir bucking ünitesi, dişli muhafaza ve boru bağlantılarını oluşturmak veya kırmak için kontrollü tork uygular. Arızalanmaya başladığında ilk işaret genellikle kilitlenme veya parçanın kırılması değildir. Bu, artık tabloyla eşleşmeyen bir tork grafiğidir: makine doğru dönüş sayımında durur, ancak nihai tork önceki bağlantıdan yüzde 10 daha düşüktür veya iş mili durduktan sonra bağlantı çeyrek tur döner.
Birçok petrol sahası bağlantısı API 5B diş toleranslarına göre belirlenmiş ve bağlantıya özel bir tork grafiğine göre oluşturulmuştur. Dengeleme ünitesi bu ölçüm zincirinin bir parçasıdır. Aynı model birçok mağazada tekrarlanıyor: itme ünitesi yavaş yavaş tork doğruluğunu, sıkma kavramasını veya hizalamasını kaybetti . Boru, kaplin ve dişli bileşiği spesifikasyon dahilindedir; makine değişkendir. Bu makale, tanılamayla başlayıp kalibrasyon, bakım ve ekipman seçimine doğru ilerleyerek en sık karşılaşılan itme ünitesi sorunlarını pratik çözümlerle eşleştirmektedir. Bu makinelerin torku nasıl geliştirdiğine daha yakından bakmak için bu açıklamayı okuyun. Bir kaplin bucking ünitesinde tork çıkışı ve makyaj prensipleri .
Sahadaki deneyimler genellikle beş hata grubuna işaret eder: tork dönüştürücünün kayması, sıkma ve kesici uç aşınması, hidrolik basınç dengesizliği, iş milinin yanlış hizalanması ve kontrol veya program hataları. Her zaman ayrı değildirler. Bir eklem için kayan bir çene, dönüştürücü arızasına benzeyen bir tork artışı yaratabilir ve yanlış hizalanmış bir iş mili, her bağlantının bir açıyla başlamasına neden olabilir.
| Sorun | Ne görüyorsun | Olağan neden | İlk çözüm |
|---|---|---|---|
| Tork dönüştürücü kayması | Aynı eklemler arasında son tork düşer veya yükselir | Yük hücresi sıfır kayması, hasarlı kablo, hatalı kazanç | Çalışma sıcaklığında yeniden sıfırlayın; izlenebilir bir ana hücreyle doğrulama |
| Çene ve kesici uç aşınması | Boru veya kaplin çenelerin içinde döner; OD'deki puanlama çizgileri | Aşınmış kesici uçlar, yanlış kalıp yarıçapı, düşük bağlama basıncı | Ekleri değiştirin; yarıçapı doğrulayın; boru dış çapına göre sıkma basıncını ayarlayın |
| Hidrolik basınç kararsızlığı | Aynı basınç ayarında tork yükselir veya düşer | Devrede hava var, tahliye valfi aşınmış, yağ sıcak | Havayı temizleyin; servis tahliye vanası; yağ sıcaklığını kontrol etmek |
| Mil yanlış hizalaması | Kaplin bir açıyla başlar; ilk iplikler hasarlı | Aşınmış iş mili koniği, gevşek kafa, yanlış tramvay | Bir test çubuğu çalıştırın; konik kontağını kontrol edin; düzeneği yeniden torklayın |
| Kontrol veya program hatası | Makine erken ya da geç duruyor; yanlış dönüş sayısı | Yanlış diş numarası, artık ofset, enkoder sapması | Programı doğrulayın; net ofsetler; Hareketin her iki ucundaki kodlayıcıyı kontrol edin |
Tork hataları en pahalı olanlardır çünkü kötü bir bağlantıyı gizleyebilirler. Hasarlı bir dönüştürücü, gerçek bağlantının torku düşükken hedef torku okuyabilir. Bağlantı daha sonra istasyonu gerekli tamamlama seviyesinin altında bırakır. En iyi karşı önlem tork-dönüş eğrisinin tamamını kaydetmek ve şeklini yalnızca son sayıyla değil bağlantı şemasıyla karşılaştırmaktır. Diş bileşiğindeki değişiklikler aynı zamanda sürtünmeyi de değiştirir, dolayısıyla tork penceresi yalnızca tabloda listelenen bileşik için geçerlidir.
Sıkma hataları genellikle görülebilir. Borunun dış çapı etrafındaki parlak işaretler, çenelerin içindeki dönüş veya borunun yükleyicide eğilmeye başlaması, kesici uç yarıçapının veya kelepçeleme basıncının yanlış olduğu anlamına gelir. Hidrolik arızalar, yağ soğuk, kirli veya aşırı ısındığında tork arızalarına benzeyebilir. Hizalama hataları en tehlikeli olanıdır çünkü hasar ilk iki dişte meydana gelir; Tork grafiği anormal göründüğünde kaplin zaten çapraz dişlidir.
Parçaları değiştirmeden önce, itme ünitesini ölçüm hatalarını mekanik hatalardan ayıran bir sırayla çalıştırın. Amaç, sonuç olarak kırılan kısmı değil, zincirdeki ilk başarısızlığı tespit etmektir.
Makyaj döngüsünün sonundaki ani bir yükseliş, omuzun referans yüzüne ulaşılmadan önce temas ettiği anlamına gelir. Ortadaki düz bölge, borunun çeneler arasında kayıyor olabileceği anlamına gelir. Pürüzsüz fakat gittikçe dikleşen bir eğri genellikle diş hasarına değil, diş bileşiği sıkışmasına işaret eder. Bu eğriler doğrudan karşılaştırılabilir çünkü destekleme ünitesinin kodlayıcısı ve tork dönüştürücüsü, Kalite Kontrol departmanının ihtiyaç duyduğu verilerin aynısını kaydeder.
Geçiş, çoğu aktarma ünitesi hatasının ortaya çıktığı andır. Farklı bir kasa boyutu, yeni bir bağlantı stili veya daha düşük bir tork hedefi, fiziksel kurulum yanlışken kontrol ekranında doğru görünebilir. Geçişten sonra bir referans bağlantısının oluşturulması, bu hataları üretim başlamadan önce yakalar. Sıra, bu kılavuzda daha ayrıntılı olarak açıklanmaktadır. Tesviye ünitesi torna tezgahında değiştirme prosedürleri ve tork kontrolü .
Önleyici bakım, itme ünitesini yalnızca bir hidrolik makine olarak değil, bir ölçüm aracı olarak ele aldığında en büyük etkiyi sağlar. Kısa bir günlük kontrol listesi, yaygın sorunların çoğunun tekrar yaşanmasını önler.
Yağın viskozitesi sıcaklıkla birlikte değişir, bu nedenle soğuk bir makinenin kalibre edilmesi, sıcak bir üretim çalışmasında sistematik bir hataya neden olabilir. Tork dönüştürücü, kablo, amplifikatör ve ekran, yalnızca kalibrasyon için ayrılmış bir ana tork hücresi ile doğrulanmalıdır. Pratik aralık, vardiya sayısına ve işin ciddiyetine bağlıdır; Birçok mağaza her vardiyanın başında bir referans bağlantısını tekrarlıyor ve aylık olarak tam bir ana hücre doğrulaması gerçekleştiriyor.
Aşınmış veya yanlış çene ara parçaları, kenetlemeyle ilgili destekleme ünitesi sorunlarının en yaygın nedenidir. Uç yarıçapı, iş dosyasında yazılı nominal boyuta değil, borunun gerçek dış çapına uygun olmalıdır. Sıkıştırma basıncı daha ağır bir muhafaza dizisine göre ayarlanırsa, tork okuması hareket etmeden önce ince duvarlı boru oval olacaktır. Kesici uçları yarıçapa göre işaretlemek ve aşınmış kalıpları kullanım dışı tutmak, pahalı diş hasarlarını önlemenin düşük maliyetli bir yoludur.
Mil yanlış hizalamasını göz ardı etmek kolaydır çünkü yavaş gelişir. Bir test çubuğu ve bir kadranlı gösterge, iş mili burnunun sıkıştırma ekseniyle kare olup olmadığını gösterecektir. Görsel kontrol yerine makine üreticisinin toleransı kullanılmalıdır, çünkü ilk iplik milimetrenin çok küçük bir kısmı kadar hasar görebilir.
Tam bir bakım döngüsünden sonra aynı sorunlar yeniden ortaya çıkarsa, destekleme ünitesi artık mağazanızdaki bağlantı karışımı için gereken sağlamlığa, kontrol çözünürlüğüne veya veri kaydına sahip olmayabilir. Seçim tork aralığına, iş mili deliğine, bağlama sistemine ve değişimi tekrarlanabilir hale getiren kontrol fonksiyonlarına göre yapılmalıdır.
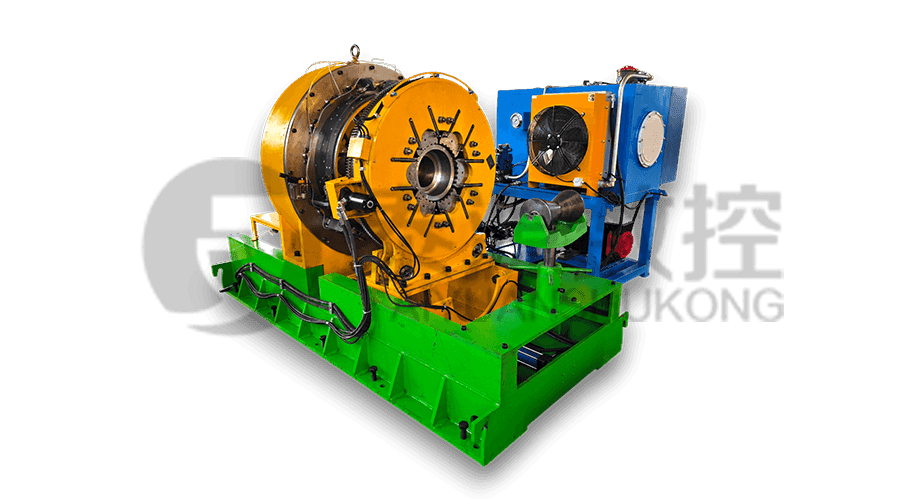
Muhafaza ve boru kaplinlerini oluşturan ve söken atölyeler için, TYSKNKJ-100 vidalı makine gövdesi ve boru kaplini çıkarma ünitesi, kontrollü hidrolik tork ve kalıp bazlı kelepçeleme etrafında tasarlanmış bir makine örneğidir. Operatöre net bir tork ve dönüş okuması sağlar; bu da teşhis sırasının tam olarak ihtiyaç duyduğu şeydir.
Makine türlerinin daha geniş bir karşılaştırması için kılavuzu okuyun. kasa ve boru kaplini bucking ünitesi torna tezgahının seçilmesi Tek başına bir diş açma ünitesi, kombine diş açma ve bükme makinesi ve daha sonra bir üretim hattına entegre edilecek bir ünite arasında karar vermeden önce.
Doğru tanıya rağmen, bazı destekleme ünitesi arızaları, başka şekilde kullanılabilen borular üzerinde hasarlı dişler bırakır. Hasar gören her boru ucunun hurdaya çıkarılması, özellikle küçük partiler halinde pahalıdır. Amaca yönelik olarak üretilmiş bir petrol borusu işleme tezgahı, diş profilini orijinal işlemeyle aynı hassasiyet beklentileriyle yeniden kesebilir veya eski haline getirebilir. TYSK1355 petrol borusu işleme tornası, bu onarım ve yeniden işleme işi için tasarlanmış makinelerden biridir.
Temel sorun tork doğruluğundan ziyade manüel kullanımsa, otomatik bir bağlantı hattı sürecin en değişken kısmını ortadan kaldırır: borunun ve kaplinin elle itme ünitesine girip çıkması. Bağlantılı akıllı üretim hattı, her bağlantı için tork eğrisinin korunmasını sağlayacak şekilde makyaj, inceleme ve veri kaydını birbirine bağlar.
Makine aynı torku tekrarlayabildiğinde ve sonucu bağlantı toleransı dahilinde döndürebildiğinde, itme ünitesi sorunu çözülür. Kalibrasyon ve geçiş disiplini ile başlayın. Makine bundan sonra süreci sürdüremezse bir sonraki adım iş parçası tutmayı, tork kontrolünü veya malzeme taşımayı iyileştirmelidir.
İlgili Ürünler
 Modeli:TYSK-630T Matkap borusu, eklem ve kuplaj torna
Makine, işlenen parçaların katı endüstri standartlarını karşıladığından emin olmak için istikrarlı işleme doğruluğuna ve esnek programlama işlevlerine sahip bir FANUC CNC sistemini benimser. Yüksek tork ve ağır yük tasarımı, uzun süreli sürekli çalışmanın üstesinden gelebilir ve güçlü bir dayanıklılığa sahiptir.
 Modeli:TYSK-1355 Yağ borusu işleme tornası
Makine, işlenen parçaların katı endüstri standartlarını karşıladığından emin olmak için istikrarlı işleme doğruluğuna ve esnek programlama işlevlerine sahip bir FANUC CNC sistemini benimser. Yüksek tork ve ağır yük tasarımı, uzun süreli sürekli çalışmanın üstesinden gelebilir ve güçlü bir dayanıklılığa sahiptir.
 Modeli:TYSK-XQJ-550 Orta ve büyük PTFE film kayma makinesi
Maksimum çapı 550 mm ve maksimum uzunluğu 1000 mm olan işlenmemiş parçaları işlemek için tasarlanmıştır. Kullanıcıların ihtiyaçlarına göre de özelleştirebiliriz. CNC ile kolay değişim hızı ve kalınlığı.
 Seri:TYSK-NKJ Vidalı makine/gövde ve boru kuplajı
Makine bir hidrolik motor, mekanik yüzer mekanizma ve gerçek zamanlı tork algılama kullanır, malzeme bükülmesine uyum sağlar ve malzemenin deformasyonunu önler. Yardımcı makineler yarı otomasyona yardımcı olacak şekilde yapılandırılmıştır.
 Uzun, ağır malzeme çözümleri Boru ipliği için otomatik yükleme ve boşaltma mekanizması
Özel esnek destek modu, iş parçası bükülmesinin işleme üzerindeki etkisini etkili bir şekilde azaltabilir ve verimi artırabilir. Boru diş açma torna tezgahımızla tam olarak eşleşir.
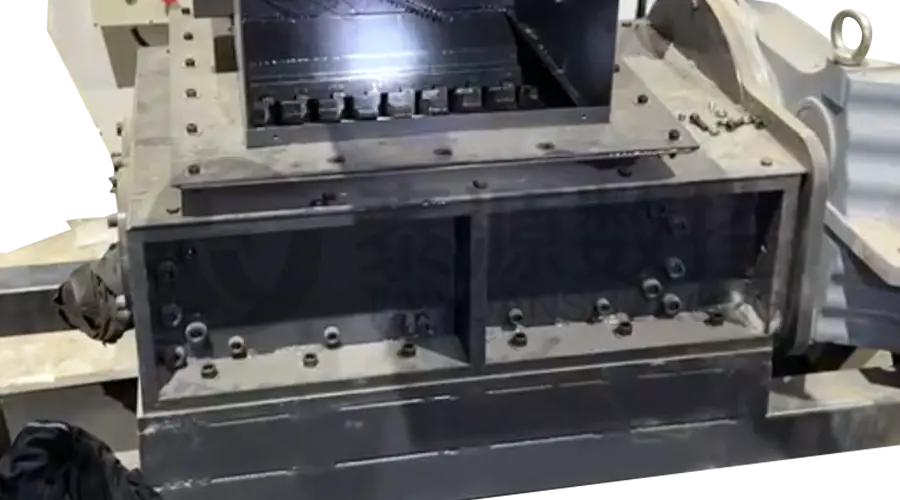 Modüler Demir Talaş Kırıcı Çip için yüksek mukavemetli kırıcı
Bıçaklar yüksek mukavemetli malzemelerden yapılmıştır ve topaklanan demir talaşlarını kırmak için talaş çıkarıcının çıkışına makul bir şekilde yerleştirilmiştir. Geri dönme riskini azaltın ve atık çerçeve kullanımını iyileştirin.
 Seri:TYSK-HB Yarı otomatik aşınmaya dayanıklı bant kaynakçı
ARNCO 100XT, 200XT, 300XT için geçerlidir. φ1.2-2.0 özlü veya masif tel yüzey kaynağını destekler. Tek tabanca püskürtme kaynağı ve çift tabanca püskürtme kaynağı ile iki şekilde donatılabilir. PLC veya CNC sistem kontrolünü destekleyin.
