
Hatırlatma Bilgileri



Sep 03, 2026
Tork ekranında doğru görünen bir muhafaza bağlantısı hala bir dizideki zayıf halka olabilir. Ortak bir alan senaryosunda, 7 inç. bağlantı sabit bir tork okumasıyla yapıldı ve daha sonra yalnızca basınç testi bir sızıntı yolunu ortaya çıkardı. Ünite incelendiğinde tork dönüştürücünün hâlâ bağlı olduğu ancak kalıp eklerinin düzgün olmadığı ve hidrolik valfte sızıntı olduğu görüldü. Ekranda bir sayı bildiriliyordu; makine başka bir şey veriyordu.
Sonuç şudur: Bir mahfaza ve boru bükme ünitesi, genel amaçlı bir güç anahtarı değil, bir tork kontrol makinesidir. Bir bağlantıya uyguladığınız tork, kalıpların, hidrolik basıncın, valf tepkisinin, sensör durumunun ve hizalamanın bir sonucudur. Bakım, bu parçaların öngörülebilir kalmasını sağlayan süreçtir. Bir arızayı beklerseniz, dişlerin hasar görmesi, boruların hurdaya çıkması ve teçhizat süresi kaybı riskiyle karşı karşıya kalırsınız.
İlk eklemi oluşturmadan veya kırmadan önce tutarlı bir rutin oluşturun. Vardiya başında yapılacak birkaç dakikalık kontrol, pahalı gövde ve borulara zarar verme olasılığını azaltır.
Ünite çalışmaya başlamadan önce her kalıp ek parçasına bakın. Çatlak, yuvarlak veya yüklü kalıpları kontrol edin. Kavrama yüzeyindeki pullanma, gres veya sertleşmiş diş bileşiği temas desenini değiştirir. Aşınmış kalıplar borunun çenelerin içinde dönmesine neden olabilir, bu da yanlış tork okumalarına neden olur ve boru yüzeyine zarar verir. Aşınmış kalıpları takımlar halinde değiştirin ve kalıp yarıçapını boru çapıyla eşleştirin.
Etrafı görsel olarak dolaşarak başlayın: hortumlar, bağlantı parçaları, silindir çubukları, döner bağlantılar ve rezervuar. Küçük bir sızıntı hidrolik yağı havalandırabilir ve tork çıkışını yumuşatabilir. Yağ seviyesini ve pompa basıncını doğrulayın, ardından filtreleri kontrol edin. Basınç yavaşça oluşuyorsa pompada kavitasyon veya tıkalı dönüş filtresi olup olmadığına bakın.
Acil durdurmalar, korumalar ve tork sınırlama anahtarları makine boştayken kontrol edilmelidir. Hem kontrol panelindeki hem de uzaktan kumandadaki acil durum durdurmalarını test edin. Ünite bir kayıt sistemine veri gönderiyorsa bağlantı numarası ve tork değerlerinin yakalandığını doğrulayın. Bu günlük kontrol birkaç dakika sürer ancak başarısız bir bağlantının ardından ortaya çıkan çok daha uzun gecikmeyi önler.
Yağlama en görünür bakım faaliyetlerinden biridir ancak aynı zamanda yanlış anlaşılması en kolay olanlardan biridir. Yalnızca ulaşılması kolay bağlantı elemanlarının greslenmesi bir bakım planı değildir. Bir itme ünitesinde pivot pimleri, kayan yüzeyler, çene taşıyıcıları, döner başlıklı yataklar ve doğru aralıklarla doğru grese ihtiyaç duyan dişli setleri bulunur.
Hidrolik yağı önerilen viskozite aralığında tutun. Yüksek yağ sıcaklığı, basınç kontrolünün tekrarlanabilirliğini azaltır. Dönüş filtrelerini çalışma saatlerine göre değiştirin ve ünite açık havada veya nemli koşullarda çalışıyorsa yağ örneklerini inceleyin. Hidrolik yağındaki su, oransal valflere ve tork sensörlerine zarar vermenin en hızlı yollarından biridir.
Takviye üniteniz bir boru diş açma torna tezgahı platformu etrafında inşa edilmişse, tamamlama ve kesme modları arasındaki geçiş, gücün iletilme şeklini değiştirir. Operatörler bazen bir yağlama planının her iki işlevi de kapsadığını varsayar, ancak destek ünitesi torna tezgahında çok yönlülük ve tork kontrolü değişimi farklı yatak yüklerini ve valf tepkisi gereksinimlerini ortaya çıkarabilir. Yükseltme torku yolunu ayrı bir bakım bölgesi olarak değerlendirin.
Tork doğruluğu, bir itme ünitesinin bakımının ana nedenidir. Basınç transdüserleri, tork sensörleri ve kayıt kanalları zamanla kayabilir. Şok yükler, kablo esnekliği, sıcaklık ve hidrolik yağındaki değişikliklerin tümü, basınç ile gerçek tork arasındaki ilişkiyi değiştirir. Altı ay önce doğru olan bir birim, şimdi çalışma prosedürünüzde tanımlanan toleransın dışında olabilir.
Ünitenin okumasını doğrulamak için kalibre edilmiş bir tork dönüştürücüsü veya bir test bağlantısı kullanın. Çalışma aralığınızın alt ve üst uçları da dahil olmak üzere çeşitli ayar noktalarında gerçek torku kaydedin. Okumanın izin verilen toleranstan daha fazla farklılık göstermesi durumunda üretimi durdurun ve yeniden kalibre edin. Vardiyanın geri kalanı için yalnızca yüzdelik bir sapma uygulamayın; Bu, arızalı bir sensörü düzeltmek yerine gizler.
Bu teorik bir kaygı değil. Basıncın torka dönüşme şekli valf davranışına, hidrolik yağın durumuna ve mekanik sürtünmeye bağlıdır. Güçlü tork çıkışının teknik prensipleri Tork tekrarlanabilirliğinin neden varsayılmak yerine doğrulanması gerektiğini açıklayın.
Bağlantı işleminizde tork dönüşü veya açısal kontrol kullanılıyorsa dönüş sensörünü ve kodlayıcıyı kontrol edin. Gevşek bir enkoder montajı veya kayan bir bağlantı hatalı açı okumalarına neden olacaktır. Sistem bağlantının 10 derece döndüğü halde 30 derece döndüğünü düşünüyorsa dünyadaki en iyi tork değeri işe yaramaz.
Yanlış hizalama, bir bucking ünitesindeki en zarar verici sorunlardan biridir. Kavrama çeneleri pimi ve kaplini aynı merkez hattı üzerinde tutmazsa, dişler belli bir açıyla birbirine geçer ve tork oluşmadan hasar görür. Hizalama sorunları genellikle çapraz diş açma, yüksek veya düşük tork okumaları ve yıkama kutusundaki olağandışı metal parçacıklarıyla kendini gösterir.
Kalıp taşıyıcı yolunu ve döner kafalı rulmanı boşluk açısından kontrol edin. Eksenel ve radyal hareketi ölçmek için bir kadranlı gösterge kullanın, ardından okumaları makinenin kılavuzuyla karşılaştırın. Tork kolunu veya reaksiyon sistemini de inceleyin; bu alandaki boşluk, bağlantıda tutarsız tork olarak görünür. Sürücüde kamalar, kamalar veya dişli dişleri kullanılıyorsa bunları aşınma açısından inceleyin.
Döner kafadaki aşırı ısı genellikle bir yatak veya yağlama sorununa işaret eder. Makyaj sırasında gürültüyü, vuruşu veya düzensiz dönüşü dinleyin. Bir itme ünitesi sorunsuz çalışmalıdır. Dönüş dengesiz hale gelirse, koruyucu sürtüyor olabilir, yatak arızalı olabilir veya yedek çeneler aşınmış olabilir. Bir sonraki bağlantıdan önce durun ve onarın.
Aşağıdaki tablo, bir muhafaza ve boru bükme ünitesi için pratik bir bakım planını özetlemektedir. Bunu bir başlangıç noktası olarak kullanın ve aynı programa üreticinin spesifik limitlerini, tork değerlerini ve kalibrasyon aralıklarını ekleyin.
| Aralık | Muayene Alanı | Bakım Eylemi | İzle |
|---|---|---|---|
| Günlük | Kalıp uçları, çene yüzleri, hidrolik rezervuar, acil durdurma | Kalıp uçlarındaki kalıntıları temizleyin, yağ seviyesini doğrulayın, basıncı doğrulayın, acil durdurmayı test edin | Eşit olmayan kalıp aşınması, düşük yağ seviyesi, yavaş basınç geri kazanımı, gevşek korumalar |
| Haftalık | Gresleme noktaları, tork okuması, kalıp aşınması | Açıkta kalan pivotları ve kızakları gresleyin, bilinen bir tork ayar noktasında bir test bağlantısı çalıştırın, kalıp uçlarını inceleyin | Kuru bağlantı parçaları, izin verilen toleransın dışında tork hatası, çatlak veya yuvarlak kalıplar |
| Aylık | Hidrolik filtreler, döner kafa hareketi, sensör kabloları | Gerekiyorsa dönüş filtresini değiştirin, kadranlı göstergeyle yatak boşluğunu kontrol edin, sensör kablolarını ve konnektörlerini inceleyin | Filtrelerin tıkanması, manuel sınırın üzerinde eksenel veya radyal oynama, hasarlı kablolama |
| Üç ayda bir | Yağ durumu, ısı eşanjörü, elektrik bağlantıları | Su ve kirlilik açısından hidrolik yağından numune alın, soğutucu kanatçıklarını temizleyin, elektrik bağlantı uçlarını kontrol edin | Bulanık yağ, aşırı ısınmış rezervuar, gevşek bağlantılar, korozyon |
| Yıllık | Tam hidrolik sistem, tork sensörü, döner kafa hizalaması | Yağı değiştirin veya yağ analizini çalıştırın, contaları yenileyin, tork sensörünü sertifikalı bir dönüştürücüyle doğrulayın, hizalamayı kontrol edin | Aşırı aşınma, kalibrasyonun çalışma toleransının dışına çıkması, döner başlığın yanlış hizalanması |
Bakımı haklı çıkarmak için başarısız bir bağlantının olmasını beklemeyin. Yukarıdaki öğelerin çoğu ölçülebilir ve erken fark edildiğinde düzeltilmesi ucuzdur. Denetim süresine yapılan küçük bir yatırım, ipin çok pahalı bir parçasını korur.
Bir itme ünitesi farklı davranmaya başladığında, üretime devam etmeden önce durun ve nedenini belirleyin. Mekanik ve hidrolik sistemleri sırayla kontrol ederseniz en yaygın sorunların teşhis edilmesi kolaydır.
Operatörleri bu uyarı işaretlerini erken tespit etmeleri konusunda eğitin. Tork değeri titreşirse, döner başlık yeni bir ses çıkarırsa veya kalıplar eşit şekilde kavramazsa üniteyi durdurun ve bakım çağırın. Kısa bir duraklama, hasarlı bir bağlantıdan çok daha ucuzdur.
Bakım kayıtları iş bittikten sonra bile önemlidir. Tork doğrulaması, sensör kalibrasyonu, yağ değişiklikleri ve kalıp ucu değişiklikleri için bir günlük tutun. Kayıtta tarihler, ekipman saatleri, okumalar ve işi yapan kişinin adı bulunmalıdır. Daha sonra bir bağlantı sorgulanırsa bu kayıt size izlenebilirlik sağlar ve ünitenin sınırlar dahilinde performans gösterip göstermediğine karar vermenize yardımcı olur.
Ekipman satın alma veya değiştirme zamanı geldiğinde, servis kolaylığı karşılaştırmanın bir parçası olmalıdır. Sensör erişimini, kalıp kesici uç değiştirme süresini ve döner kafalı taşıyıcının ana çerçeveyi çıkarmadan incelenip incelenemeyeceğini sorun. TYSKNKJ-100 kasa ve boru indirme ünitesi, tekrarlanabilir tork kontrolüne ve erişilebilir bakım noktalarına dikkat edilerek, bu servis hususları etrafında tasarlanmış bir makine örneğidir.
Yeni bir birim seçmeden önce gözden geçirin vidalı bir makine nasıl seçilir Tork aralığınız ve boru boyutlarınız için. Yedek parça seçiminde, kalibrasyon desteğinde ve operatör eğitiminde makineyi seçerken gösterdiğiniz özenin aynısını gösterin.
Programı ayarlayın, takip edin ve kaydedin. Temizle. Yağlayın. Hizala. Kalibre edin. Bakımı iyi yapılmış bir mahfaza ve boru bükme ünitesinin çalıştırılması yalnızca daha güvenli olmakla kalmaz; her bağlantıda oluşturabileceğiniz en iyi korumadır.
İlgili Ürünler
 Modeli:TYSK-630T Matkap borusu, eklem ve kuplaj torna
Makine, işlenen parçaların katı endüstri standartlarını karşıladığından emin olmak için istikrarlı işleme doğruluğuna ve esnek programlama işlevlerine sahip bir FANUC CNC sistemini benimser. Yüksek tork ve ağır yük tasarımı, uzun süreli sürekli çalışmanın üstesinden gelebilir ve güçlü bir dayanıklılığa sahiptir.
 Modeli:TYSK-1355 Yağ borusu işleme tornası
Makine, işlenen parçaların katı endüstri standartlarını karşıladığından emin olmak için istikrarlı işleme doğruluğuna ve esnek programlama işlevlerine sahip bir FANUC CNC sistemini benimser. Yüksek tork ve ağır yük tasarımı, uzun süreli sürekli çalışmanın üstesinden gelebilir ve güçlü bir dayanıklılığa sahiptir.
 Modeli:TYSK-XQJ-550 Orta ve büyük PTFE film kayma makinesi
Maksimum çapı 550 mm ve maksimum uzunluğu 1000 mm olan işlenmemiş parçaları işlemek için tasarlanmıştır. Kullanıcıların ihtiyaçlarına göre de özelleştirebiliriz. CNC ile kolay değişim hızı ve kalınlığı.
Seri:TYSK-NKJ Vidalı makine/gövde ve boru kuplajı
Makine bir hidrolik motor, mekanik yüzer mekanizma ve gerçek zamanlı tork algılama kullanır, malzeme bükülmesine uyum sağlar ve malzemenin deformasyonunu önler. Yardımcı makineler yarı otomasyona yardımcı olacak şekilde yapılandırılmıştır.
 Uzun, ağır malzeme çözümleri Boru ipliği için otomatik yükleme ve boşaltma mekanizması
Özel esnek destek modu, iş parçası bükülmesinin işleme üzerindeki etkisini etkili bir şekilde azaltabilir ve verimi artırabilir. Boru diş açma torna tezgahımızla tam olarak eşleşir.
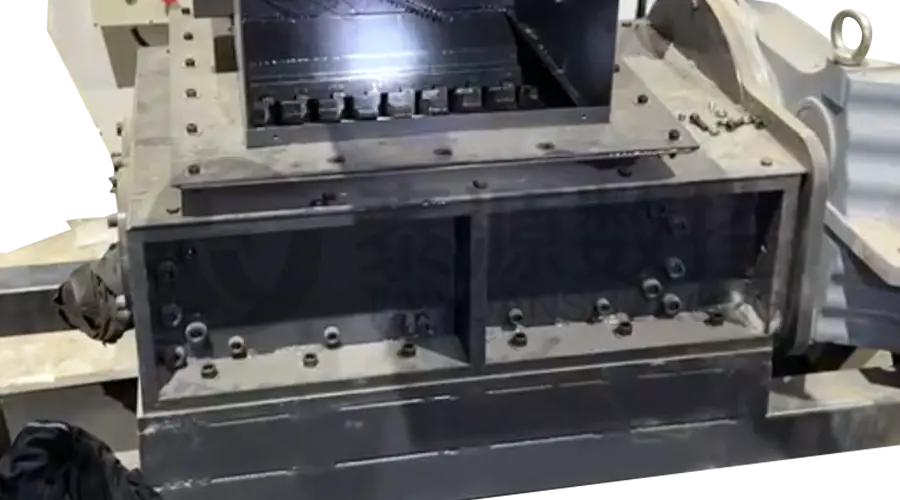 Modüler Demir Talaş Kırıcı Çip için yüksek mukavemetli kırıcı
Bıçaklar yüksek mukavemetli malzemelerden yapılmıştır ve topaklanan demir talaşlarını kırmak için talaş çıkarıcının çıkışına makul bir şekilde yerleştirilmiştir. Geri dönme riskini azaltın ve atık çerçeve kullanımını iyileştirin.
 Seri:TYSK-HB Yarı otomatik aşınmaya dayanıklı bant kaynakçı
ARNCO 100XT, 200XT, 300XT için geçerlidir. φ1.2-2.0 özlü veya masif tel yüzey kaynağını destekler. Tek tabanca püskürtme kaynağı ve çift tabanca püskürtme kaynağı ile iki şekilde donatılabilir. PLC veya CNC sistem kontrolünü destekleyin.
